
Mon panier
VideVotre panier est vide.
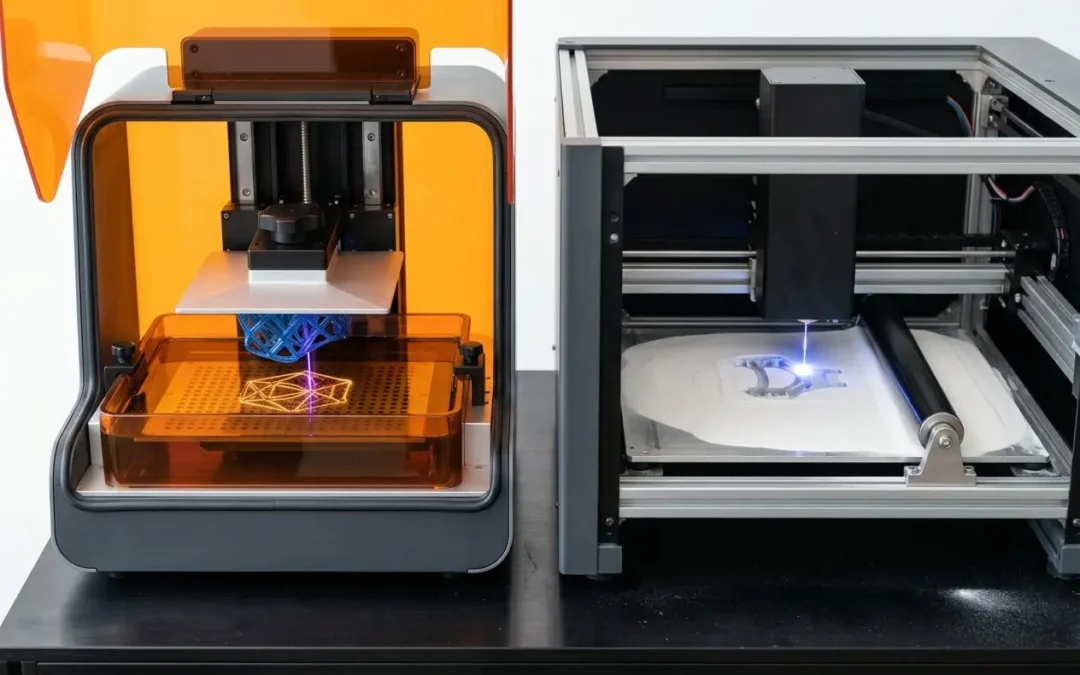
Comprendre la différence entre le SLS et le SLA aide à choisir le bon procédé dès la première commande. Ce guide compare les deux technologies sur les points qui comptent : précision, matériaux, finition, supports, coût et délais. L’objectif est d’orienter chaque projet vers la solution adaptée, du prototype visuel à la pièce fonctionnelle soumise à des contraintes mécaniques.
Ces procédés relèvent tous deux de la fabrication additive par couches. Pourtant, leurs principes physiques, leurs matières premières et le comportement final des pièces diffèrent nettement. La matière fait une première différence : résine liquide pour la stéréolithographie, poudre thermoplastique pour le frittage.
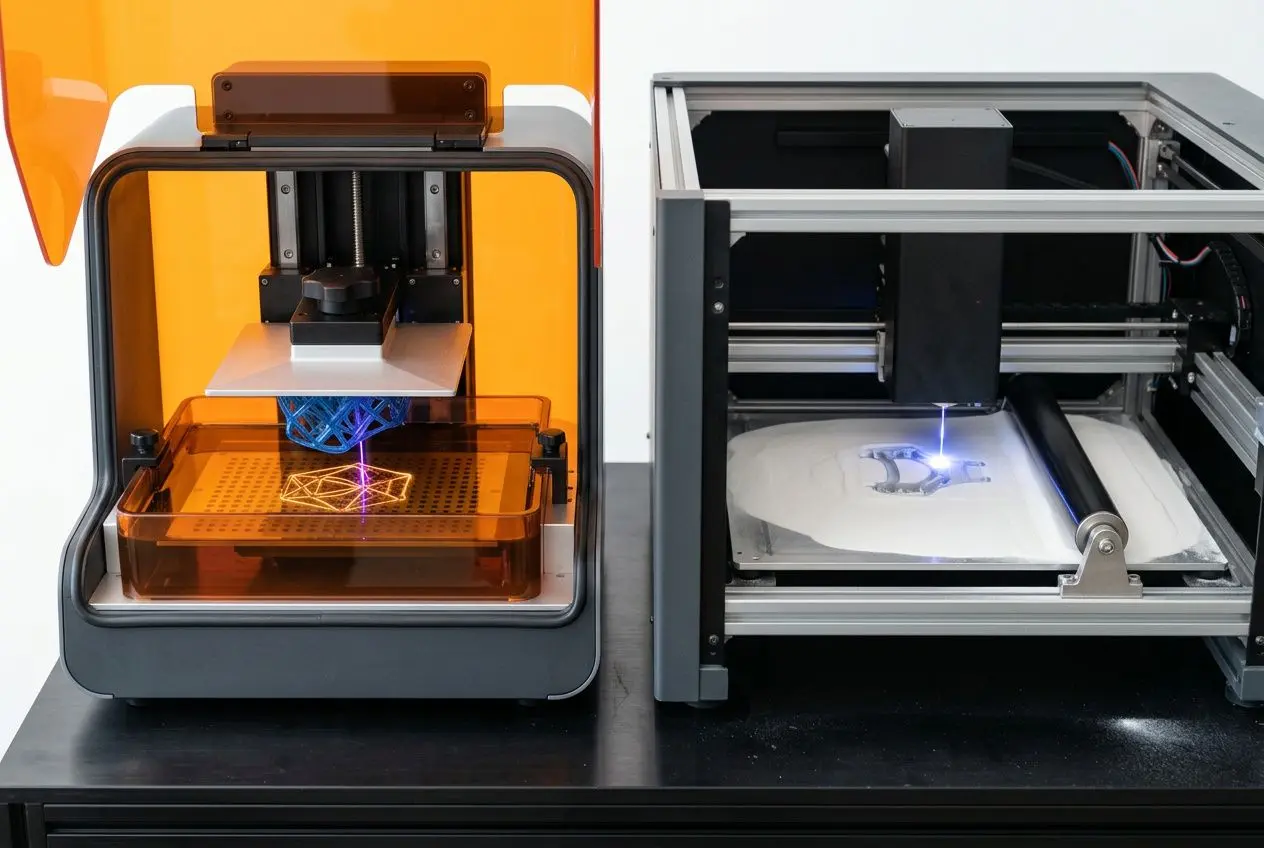
La stéréolithographie, ou SLA, est la plus ancienne technologie d’impression 3D, développée dans les années 1980. Un laser ultraviolet balaie la surface d’un bac de résine photopolymère liquide et la solidifie couche après couche. Le faisceau laser dessine chaque section de la pièce avec finesse, ce qui explique la précision dimensionnelle élevée de ce procédé.
Les principales caractéristiques du SLA sont les suivantes :
Une fois l’impression terminée, la pièce SLA est lavée à l’alcool isopropylique afin d’éliminer l’excédent de résine non polymérisée. Certaines résines demandent ensuite une post-polymérisation UV pour atteindre leurs propriétés finales. Ces opérations restent rapides et peuvent être automatisées dans un flux de production structuré.
Le procédé SLS, ou frittage sélectif par laser, est une technologie d’impression 3D dans laquelle un laser fusionne localement une poudre thermoplastique, couche après couche, dans une chambre chauffée et contrôlée. Les matériaux les plus courants sont le nylon PA12 et le PA11. La poudre non frittée reste autour de la pièce pendant toute la fabrication et joue naturellement le rôle de support.
Une fois le cycle terminé, la poudre est retirée lors du dépoudrage. Une partie peut être réutilisée, ce qui limite le gaspillage de matière. La machine SLS maintient une température stable dans la chambre de fabrication durant tout le cycle : ce contrôle thermique garantit la précision dimensionnelle et la cohésion des couches frittées.
Cette maîtrise de l’environnement thermique distingue le SLS du SLA et explique en partie son coût d’équipement plus élevé. Le bon matériau pour le bon usage dépend donc autant de la géométrie de la pièce que de ses contraintes mécaniques et de la finition attendue.
La SLA s’impose lorsque la qualité visuelle, la finesse des détails ou la précision dimensionnelle priment sur la résistance mécanique. Cette technologie convient aux prototypes de présentation, aux pièces optiques et aux géométries complexes qui doivent être évaluées visuellement avant les essais fonctionnels. Grâce à un large choix de résines, ce procédé offre une polyvalence difficile à égaler à ce niveau de précision.
La SLA, ou impression 3D SLA par stéréolithographie, repose sur la polymérisation photochimique d’une résine liquide au moyen d’un laser UV. La précision dimensionnelle courante atteint ±0,1 mm. Selon le besoin, l’épaisseur de couche varie de 0,075 mm pour les validations rapides à 0,015 mm pour les assemblages exigeant des détails très fins.
La résolution SLA autorise des parois d’environ 0,2 mm ainsi que des détails en relief ou en creux de l’ordre de 0,1 mm. La différence se voit aussi en surface : la finition naturellement lisse de l’impression SLA rend les lignes de couche peu visibles. Après lavage, la pièce peut souvent être présentée directement pour une validation visuelle.
Le catalogue de matériaux disponibles pour une impression SLA est particulièrement étendu. Chaque résine répond à une contrainte précise : dureté, flexibilité, transparence, tenue thermique ou biocompatibilité. Abeille 3D propose notamment les familles suivantes :
En complément, la résine calcinable convient à la bijouterie et aux moules de précision. La technologie SLA convient également aux guides chirurgicaux, aux modèles dentaires et aux pièces qui demandent une surface propre, sans post-traitement abrasif.
Toute pièce fabriquée en SLA nécessite des structures de support sacrificielles, réalisées dans la même résine. Elles maintiennent les géométries en porte-à-faux pendant le procédé, puis sont retirées manuellement après impression. Les points de contact sont réduits pour limiter les marques, mais un léger ponçage peut rester nécessaire afin de retrouver une finition homogène.
Le post-traitement SLA comprend généralement trois étapes : lavage à l’alcool isopropylique, retrait des supports, puis post-polymérisation UV lorsque la résine le demande. Ce flux est maîtrisé et peut être automatisé avec des équipements dédiés. La qualité finale dépend directement du soin apporté à cette phase.
La surface lisse après post-traitement convient aux maquettes de présentation, aux boîtiers à forte exigence visuelle. Elle facilite également la peinture ou le collage des composants. Une telle finition reste difficile à obtenir avec le SLS sans opérations supplémentaires.
Là où la SLA excelle sur l’aspect, le SLS répond aux exigences d’un comportement mécanique réel. Clips, charnières intégrées, assemblages mobiles et pièces de rechange sollicitées en atelier demandent une résistance que les résines SLA standard ne garantissent pas toujours. L’impression SLS produit des pièces en nylon capables d’encaisser les charges, les vibrations et les montages répétés sans se dégrader prématurément.
Le SLS, ou « frittage sélectif par laser » (Selective Laser Sintering), est une technologie d’impression 3D qui utilise principalement des poudres de thermoplastiques techniques. Le PA12 reste la référence polyvalente; le PA11 apporte davantage de flexibilité et de ductilité pour certaines applications. Le TPU SLS convient aux pièces qui doivent supporter une déformation élastique contrôlée.
Les pièces SLS en nylon présentent une isotropie quasi totale, évaluée entre 97 et 98 %, car le frittage crée une liaison cohésive entre les couches, dans toutes les directions. PA12 pour la polyvalence, PA11 pour la ductilité et composite carbone pour les efforts critiques : chaque matériau répond à un besoin spécifique.
La poudre non frittée entoure et maintient naturellement chaque section de la pièce, quelle que soit sa complexité. Cette propriété ouvre des possibilités difficiles à obtenir en SLA ou en FDM sans un post-traitement de retrait des supports, souvent lourd et chronophage.
En pratique, les cavités internes, les contre-dépouilles, les charnières intégrées et les formes imbriquées peuvent être produites en un seul cycle, sans découpage en sous-ensembles ni assemblage ultérieur. Des pièces mobiles et articulées peuvent même sortir de la cuve déjà fonctionnelles. Cette liberté géométrique est particulièrement utile en R&D et pour les petites séries de pièces complexes.
L’absence de support permet aussi d’imbriquer de nombreuses pièces dans tout le volume de fabrication de la machine SLS. Plusieurs références peuvent être produites simultanément dans la même cuve de poudre : le rendement matière augmente et les coûts fixes se répartissent sur davantage de pièces. La logique diffère de celle de la SLA, où chaque pièce occupe une surface dédiée de la plateforme.
Une fois l’impression terminée, la cuve SLS doit refroidir avant le dépoudrage. Ce délai peut atteindre 12 à 24 heures selon le volume de fabrication et les paramètres de la machine. Il faut l’intégrer à la planification, car il allonge le délai global de livraison par rapport à la SLA.
La finition naturelle du SLS est mate, homogène et légèrement granuleuse. Un sablage uniformise la surface, tandis qu’une teinture convient aux pièces qui doivent présenter un aspect plus soigné. La poudre retirée lors du dépoudrage peut être partiellement réutilisée pour les cycles suivants : le coût matière diminue sur les petites séries et les productions répétitives.
Comparer ces deux procédés sur des critères objectifs, précision, finition, résistance, supports et post-traitement, permet de choisir selon la contrainte technique du projet. La comparaison ne désigne pas un procédé universellement supérieur : le SLA répond surtout aux besoins de détail et d’aspect, tandis que le SLS vise davantage la résistance et la liberté géométrique.
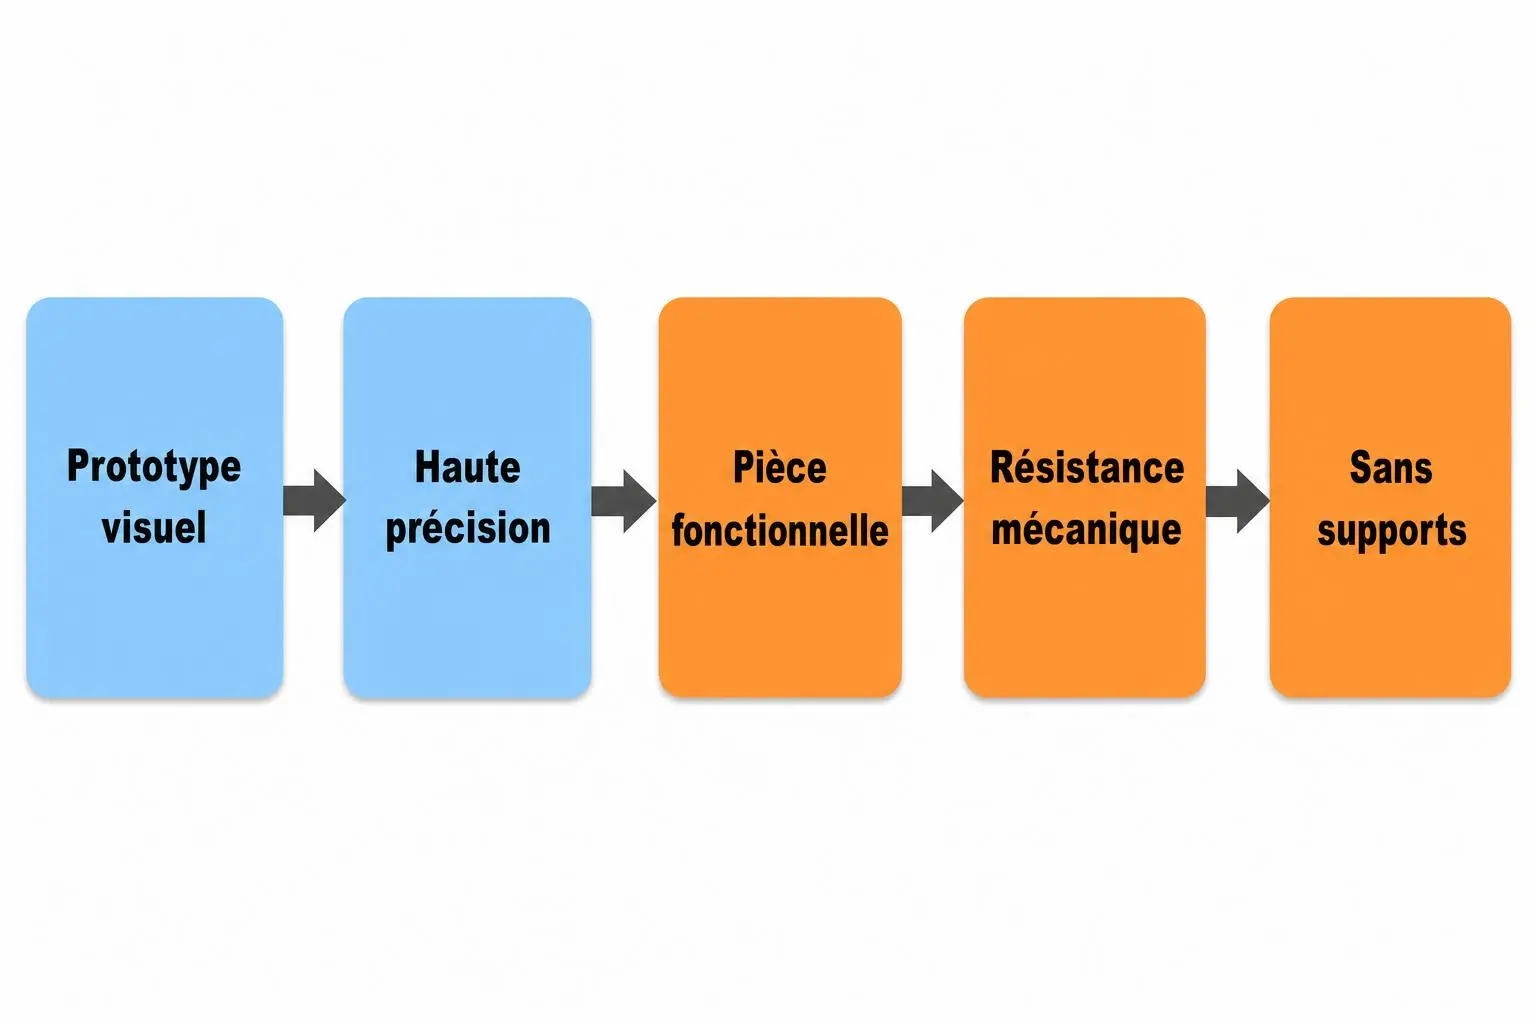
La SLA atteint généralement une précision de ±0,1 mm, contre ±0,2 mm pour le SLS. L’écart paraît limité, mais il devient déterminant pour les ajustements serrés, les filetages fins ou les détails visuels inférieurs à un millimètre.
La résistance mécanique inverse cette hiérarchie. Le nylon PA12 produit en SLS atteint environ 46 MPa en traction, avec une isotropie de 97 à 98 %. Les résines SLA standard sont plus cassantes et plus sensibles au vieillissement UV; les formulations techniques Strong-X ou polyuréthane réduisent toutefois cet écart. La SLA fournit une surface lisse, alors que le SLS laisse une finition mate et légèrement granuleuse, mais homogène.
| Critère | SLA | SLS |
| Précision dimensionnelle | ±0,1 mm | ±0,2 mm |
| Épaisseur de couche | 0,015 mm à 0,075 mm | Couche standard |
| Finition de surface | Lisse, nette | Mate, légèrement granuleuse |
| Résistance mécanique | Modérée (résine dépendante) | Très haute (~46 MPa PA12) |
| Isotropie | 100 % (liaison chimique continue) | 97–98 % |
| Matériaux principaux | Résines photopolymères (40+ formulations) | PA12, PA11, TPU, composites carbone |
| Supports nécessaires | Oui, sacrificiels | Non (poudre = support naturel) |
| Post-traitement | Lavage IPA + post-polymérisation UV | Dépoudrage + sablage optionnel |
| Applications typiques | Prototypes visuels, optique, dentaire | Pièces mécaniques, clips, petites séries |
Les pièces SLA sont isotropes à 100 % grâce à la liaison chimique continue entre les couches. Leur comportement mécanique reste donc prévisible selon l’axe de sollicitation. Avec une isotropie de 97 à 98 %, le SLS couvre néanmoins la quasi-totalité des applications mécaniques industrielles.
La SLA nécessite des supports sacrificiels sur les surfaces en porte-à-faux. Après impression, leur retrait peut laisser de petites marques qui demandent un ponçage localisé.
Le SLS évite cette limitation : la poudre environnante sert de support naturel. Des assemblages complets, y compris avec des pièces mobiles, peuvent sortir de la cuve déjà fonctionnels. L’étude comparative des comparaison SLA et SLS documente cet avantage pour les formes complexes.
Le choix entre ces procédés d’impression 3D dépend de la fonction à valider. Dès la phase de prototypage, la SLA convient pour contrôler l’aspect, l’ergonomie, les détails fins et la lecture visuelle d’une pièce. Une fois la géométrie validée, le SLS permet de tester le comportement mécanique, l’assemblage sous charge et la durabilité en conditions réelles.
La différence entre le SLA et le SLS tient donc au rôle attribué au prototype. Le SLA privilégie la précision et la finition; le SLS privilégie la résistance et la liberté de conception. Abeille 3D vous guide dans le choix du matériau et du procédé les plus adaptés.
Le budget, le délai et l’environnement d’utilisation orientent le choix du procédé autant que les critères techniques. La technologie SLA et le SLS présentent des profils économiques différents : équipement, matière, cadence et contraintes d’installation ne se comparent pas de la même façon.
Les machines SLA et les équipements SLS ne correspondent pas au même niveau d’investissement. Une imprimante 3D SLA d’entrée de gamme coûte moins de 500 €, ce qui la rend accessible à un laboratoire, un bureau d’études ou un atelier de prototypage. À l’inverse, une machine SLS commence généralement au-delà de 5 000 € et demande davantage de technicité et de contrôle.
À volume égal, une pièce SLA coûte généralement plus cher qu’une pièce FDM ; le devis instantané en ligne donne le prix exact pour chaque procédé. Le SLS devient intéressant lorsque la géométrie se complexifie ou que plusieurs références doivent être produites ensemble, notamment parce qu’il évite les supports et le post-traitement associé.
Une orientation adaptée et un remplissage optimisé peuvent réduire le coût global jusqu’à 40 % sans dégrader les performances mécaniques. En SLA, un remplissage de 15 à 20 % suffit pour une pièce peu sollicitée; au-delà de 50 %, il devient nécessaire pour des efforts importants. En SLS, l’imbrication des pièces dans la cuve améliore directement le rendement matière. Le guide complet comparant SLS et SLA d’Abeille 3D détaille les leviers d’optimisation économique selon le procédé.
La vitesse d’impression brute favorise la SLA sur les petites séries : un assemblage de deux pièces peut être produit en environ 1 h 03 en SLA, contre 3 h 30 d’impression SLS, auxquelles s’ajoute un refroidissement obligatoire dont la durée varie selon le volume de fabrication, pouvant atteindre 12 à 24 heures. Il doit donc être intégré au planning de livraison.
Pour 50 assemblages, l’écart se réduit : la SLA demande environ 13 h 02, tandis que le SLS atteint 12 h 59 d’impression, suivies de 13 h 49 de refroidissement. À ce volume, l’imbrication tridimensionnelle dans le lit de poudre compense en partie le refroidissement.
Chez Abeille 3D, nous fabriquons en SLA et en FDM : notre service d’impression 3D en ligne vous permet de déposer votre fichier et d’obtenir un prix immédiat dans l’une ou l’autre technologie, et notre guide des matériaux vous aide à choisir la résine ou le filament adaptés.
Un enchaînement en deux étapes peut aussi s’avérer pertinent : un prototype en SLA valide la forme et l’aspect, puis des pièces en SLS servent aux essais fonctionnels et aux contrôles d’assemblage. Pour la partie SLA (et FDM), Abeille 3D vous accompagne dans ce choix selon la contrainte technique.
La différence tient d’abord à la matière et au procédé. La SLA, fondée sur la stéréolithographie, solidifie une résine photopolymère liquide couche après couche avec un laser ultraviolet. Elle produit des pièces lisses et très précises, jusqu’à ±0,1 mm, mais leur résistance mécanique reste modérée.
Le SLS, lui, repose sur le frittage sélectif d’une poudre de nylon, généralement du PA12 ou du PA11, par un laser thermique. La poudre non frittée joue le rôle de support : les pièces atteignent environ 46 MPa en traction et présentent une surface légèrement granuleuse. En pratique, la SLA convient lorsque l’aspect et la précision priment, tandis que le SLS répond mieux aux contraintes mécaniques.
L’impression 3D SLS désigne le frittage sélectif par laser, ou Selective Laser Sintering. Ce procédé fusionne localement une poudre thermoplastique, principalement du PA12 ou du PA11, couche après couche dans une chambre chauffée. La poudre non frittée soutient naturellement la pièce : aucun support supplémentaire n’est nécessaire, même pour des géométries complexes difficiles à produire en SLA ou avec une imprimante FDM.
Après l’impression, la cuve doit refroidir pendant 12 à 24 heures avant le dépoudrage. Les pièces obtenues offrent une résistance mécanique élevée et une isotropie quasi totale, comprise entre 97 et 98 %.
La résine SLA est un photopolymère liquide destiné au procédé de stéréolithographie. Elle durcit sous l’action d’un laser ultraviolet. Chez Abeille 3D, quatre résines sont disponibles : standard, ABS-like, Strong-X pour les impacts et calcinable pour la bijouterie ou la fonderie de précision.
Chaque formulation répond à un usage différent. La sélection doit donc partir des contraintes de la pièce : résistance, flexibilité, transparence, tenue aux chocs ou qualité de surface. Le bon matériau pour le bon usage se choisit dès la phase de prototypage.