
Mon panier
VideVotre panier est vide.
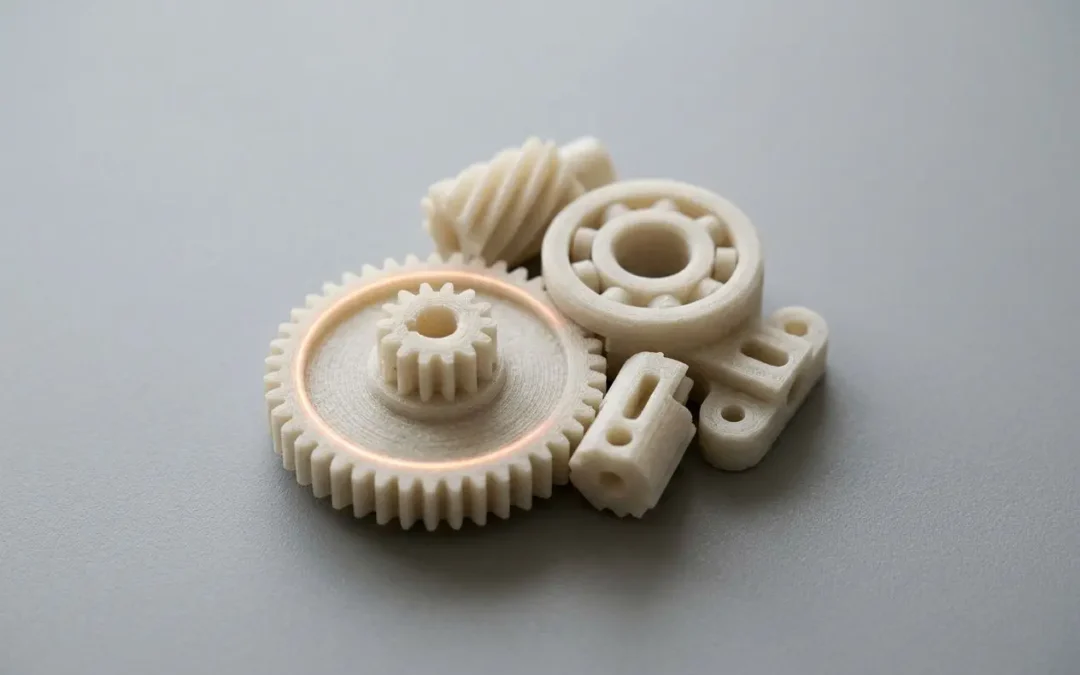
Imprimer des pièces en nylon en FDM demande une préparation rigoureuse : séchage du filament, réglages précis de la machine et équipements adaptés. Ce guide couvre les principaux paramètres techniques, de la température d’extrusion à l’adhérence, en passant par l’orientation de la couche et le post-traitement. Il accompagne le choix du grade de polyamide jusqu’aux finitions, pour produire des pièces fonctionnelles fiables. Consultez aussi le guide des caractéristiques du filament nylon afin d’approfondir les propriétés de ce matériau.
Le nylon, ou polyamide, combine une résistance mécanique élevée, une bonne tenue chimique et un faible coefficient de frottement. Ces propriétés en font un matériau adapté aux applications fonctionnelles qui dépassent les capacités du PLA ou du PETG.
Sa principale différence tient à son comportement sous contrainte : il absorbe les chocs sans rupture brutale et conserve ses performances dans des environnements thermiquement exigeants.
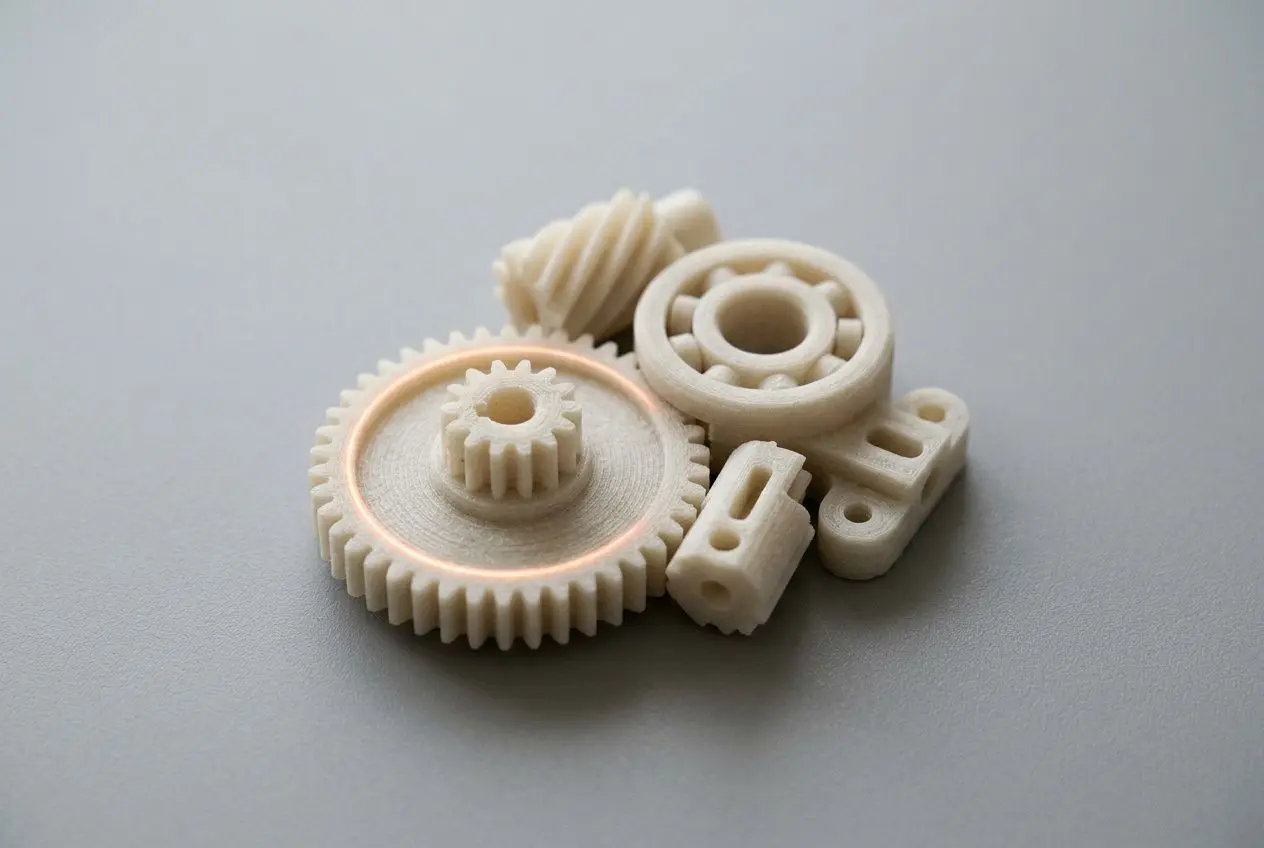
Utiliser un filament nylon en impression 3D donne accès à des caractéristiques que peu de thermoplastiques techniques réunissent dans un même matériau. Sa masse volumique est d’environ 1,14 g/cm³ et sa stabilité thermique en service peut atteindre 150 °C selon le grade. Sur certains grades, l’allongement à la rupture dépasse 100 % : cette valeur traduit une forte ténacité pour des pièces soumises à la flexion ou à des tractions répétées.
Les propriétés mécaniques du nylon restent cohérentes sur des pièces exposées en semi-extérieur grâce à sa bonne durabilité aux UV. Son faible coefficient de frottement permet de concevoir des assemblages mobiles sans lubrification, ce qui réduit la maintenance.
Pour savoir comment choisir son filament pour imprimante 3D parmi le PLA, le PETG, l’ABS, le nylon, le TPU et le polycarbonate, Abeille 3D propose un guide consacré aux critères de sélection selon l’usage et les limites de la machine. Dès la phase de prototypage, le grade retenu conditionne les réglages d’impression et la gestion de l’humidité.
Les trois principaux grades de polyamide répondent à des contraintes différentes. Le PA6 est le plus rigide et le plus résistant mécaniquement. Sa température de fusion se situe entre 220 et 230 °C, mais il absorbe plus de 3 % d’humidité ambiante : son impression exige donc une préparation particulièrement soignée.
À l’inverse, le PA12 absorbe moins de 0,5 % d’humidité. Il offre ainsi une meilleure stabilité dimensionnelle et se prépare plus facilement avant l’impression. Le PA612 occupe une position intermédiaire : sa rigidité se rapproche de celle du PA6, sa reprise d’humidité reste inférieure à 1 % et ses propriétés se conservent mieux dans les environnements chauds et humides après vieillissement thermique.
Les propriétés du nylon pour l’impression 3D varient donc sensiblement d’un grade à l’autre, notamment pour la reprise d’humidité et la plage de fusion. Le PA11, biosourcé à partir d’huile de ricin, complète cette gamme avec une ductilité et une résistance aux UV supérieures, adaptées aux pièces exposées à des cycles thermiques répétés.
| Grade | Fusion (°C) | Absorption humidité | Rigidité | Usage prioritaire |
| PA6 | 220–230 | > 3 % | Très élevée | Pièces rigides haute performance |
| PA12 | 178–180 | < 0,5 % | Moyenne | Pièces souples, précision géométrique |
| PA612 | 210–220 | < 1 % | Élevée | Milieux chauds et humides |
| PA11 | 185–190 | Modérée | Moyenne | Pièces exposées UV, cycles thermiques |
Pour réaliser des structures légères et rigides, imprimer du nylon carbone en 3D constitue une option adaptée. Le PA12 chargé à 35 % de fibres de carbone peut atteindre un module de 8,3 GPa et supporter une charge de 103 kg. Ces performances dépassent celles des nylons standards et rapprochent ce matériau de certains métaux légers dans les applications structurelles. Le nylon carbone est à privilégier quand le rapport rigidité/masse devient déterminant.
Les composites renforcés à la fibre de verre offrent un compromis différent : la souplesse du nylon est partiellement conservée, tandis que la résistance structurelle et la stabilité thermique progressent. Ce nylon renforcé convient aux pièces soumises à des efforts continus, sans rechercher la rigidité maximale du nylon carbone. Le guide de résistance mécanique des matériaux d’impression 3D d’Abeille 3D compare ces valeurs à celles du PLA, de l’ABS, du PETG et du polycarbonate.
Dans les deux formulations, la fibre de carbone ou la fibre de verre accélère l’usure de l’équipement. Une buse standard en laiton se dégrade rapidement au contact de ces filaments. Une buse en acier trempé ou en rubis permet de préserver la précision géométrique des pièces en nylon sur la durée et limite la contamination du filament par des résidus métalliques. Le bon matériau pour le bon usage dépend donc aussi de la machine capable de le mettre en œuvre.
Le séchage du filament est indispensable avant toute impression en nylon. Aucun réglage de la machine ne compense un matériau chargé en humidité : la surface, la stabilité de l’extrusion et les propriétés mécaniques de la pièce en dépendent directement. L’eau absorbée modifie la viscosité du polymère fondu et perturbe le débit, avec des défauts visibles dès les premières couches.
Dès leur apparition, interrompez l’impression, puis séchez la bobine avant de relancer la machine.
Ces défauts réduisent aussi les propriétés mécaniques finales. Une pièce imprimée avec un filament humide présente une cohésion inter-couches plus faible et une résistance à la traction inférieure à celle obtenue avec un matériau correctement séché. Le PA6, dont l’absorption dépasse 3 %, est particulièrement exposé, même après quelques heures hors d’un contenant hermétique.
Chaque nylon filament possède ses propres exigences selon son taux d’absorption. En règle générale, prévoyez une température de 70 à 80 °C pendant 6 à 12 heures, dans un four à convection ou un séchoir à filament dédié. Le PA6, très absorbant, nécessite souvent le cycle complet de 12 heures. Le PA12 et le PA612, moins sensibles, peuvent se contenter de 6 à 8 heures dans des conditions adaptées.
Un séchage partiel améliore l’extrusion, mais ne garantit pas les propriétés mécaniques attendues sur la pièce finale. Le séchage du filament est donc à planifier la veille de l’impression. À l’inverse, dépasser 85 °C avec les grades les plus souples peut déformer la bobine ou dégrader le polymère : la fiche technique du filament reste la référence.
Le séchage ponctuel ne suffit pas lorsque le stockage entre deux impressions reste mal maîtrisé. Une bobine de nylon exposée à l’air ambiant pendant quelques heures peut retrouver un niveau d’humidité problématique et annuler l’effet du cycle précédent. Un protocole de stockage rigoureux est donc indispensable.
Vérifiez régulièrement l’état des dessiccants et séchez systématiquement la bobine avant chaque nouvelle impression : ces deux habitudes stabilisent la qualité du matériau, quelle que soit la fréquence d’utilisation.
Les réglages d’une imprimante 3D influencent directement la qualité de la pièce, au même titre que le filament. Une température de buse incorrecte, un plateau mal préparé ou une ventilation excessive peuvent provoquer des défauts d’adhérence et du warping, même avec un matériau parfaitement sec.
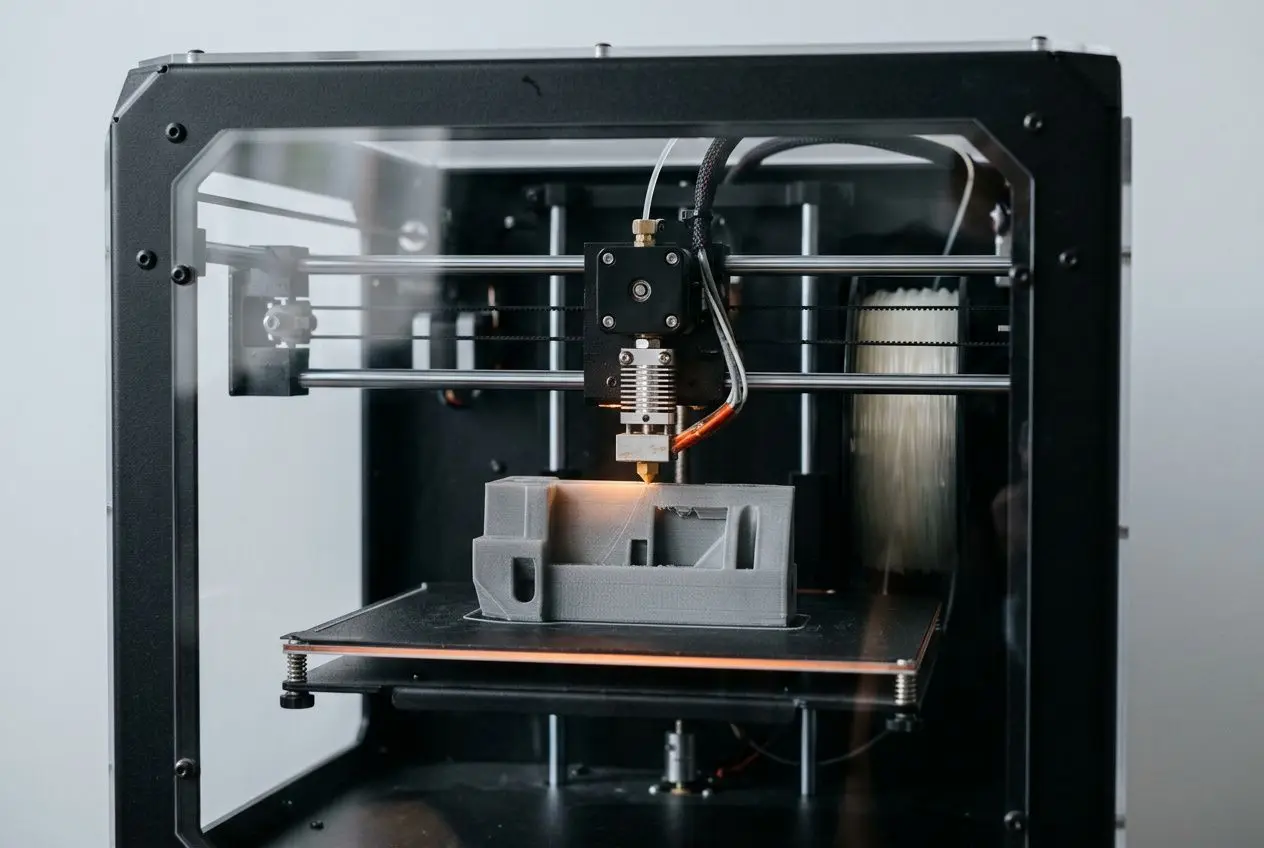
Configurer une imprimante 3D nylon commence par vérifier que la machine atteint les températures recommandées pour le grade utilisé. Le PA6 et le PA612 demandent une buse entre 240 et 270 °C; le nylon PA12 se traite entre 240 et 250 °C. Les formulations renforcées peuvent exiger jusqu’à 320 °C : dans ce cas, la fiche technique du fabricant prime sur toute règle générale.
La température du plateau doit être stabilisée avant le lancement de l’impression. Un plateau trop froid provoque le décollement prématuré des premières couches; trop chaud, il peut déformer la pièce par sa base. Laissez chauffer le plateau 10 à 15 minutes.
Une impression 3D nylon demande une adhérence fiable sur le plateau, surtout avec le PA6, dont le retrait thermique est élevé. Les surfaces PEI, BuildTak ou Magigoo PA ancrent efficacement la première couche.
L’enceinte fermée stabilise la température autour de la pièce pendant l’impression et réduit les écarts thermiques entre les couches déposées. Sans enceinte, les imprimantes 3D exposées aux courants d’air ou à une température ambiante basse produisent régulièrement des déformations sur les pièces en PA6.
Une buse en acier trempé ou en rubis devient incontournable avec les filaments contenant une fibre abrasive. La durée de vie d’une buse standard en laiton chute rapidement avec ces composites, ce qui finit par dégrader la précision géométrique des pièces.
Si vous n’êtes pas équipé pour imprimer le nylon vous-même, notre atelier propose le PA nylon parmi ses matières : vous pouvez obtenir un devis instantané pour vos pièces techniques, à l’unité ou en série.
L’impression ne s’arrête pas à la fin du cycle de la machine. L’orientation des couches, le taux de remplissage et le choix de la buse influencent directement les performances de la pièce finale. En complément, le recuit thermique et les finitions de surface améliorent les propriétés mécaniques et l’aspect, sans modifier la conception du fichier CAO d’origine.
Les pièces techniques produites en FDM sont anisotropes : leur résistance varie selon la direction des couches. Orientez la pièce dans le logiciel de tranchage afin que ces couches suivent autant que possible la direction des efforts principaux. Une mauvaise orientation peut provoquer une rupture entre les couches bien avant d’atteindre la charge théorique du matériau.
Une hauteur de couche comprise entre 0,1 et 0,2 mm convient aux nylons standards. Certains mélanges renforcés tolèrent jusqu’à 0,3 mm sans perte significative de cohésion. Un remplissage de 20–30 % suffit pour les pièces peu sollicitées; augmentez-le dès que la rigidité ou la résistance devient une contrainte fonctionnelle réelle.
Imprimer du nylon composite sans adapter la buse entraîne une usure rapide et une perte de précision géométrique dès les premières centaines de grammes de filament extrudé. Une buse standard en laiton, conçue pour les thermoplastiques non chargés, résiste mal à l’abrasion des fibres de carbone ou de verre. Ce point est souvent sous-estimé lors de la première utilisation d’un filament composite.
Selon la contrainte technique et le volume de production, deux matériaux de buse sont à privilégier. L’acier trempé offre un bon compromis entre durabilité et coût pour un usage régulier. Le rubis convient aux productions longues ou aux filaments très abrasifs, grâce à sa résistance supérieure à l’usure.
Une fois la buse adaptée et les réglages stabilisés, le comportement du matériau devient répétable d’une impression à l’autre. Cette régularité permet d’envisager la fabrication additive en nylon pour de petites séries, si la géométrie le permet.
Un recuit après impression améliore la cohésion entre les couches et les propriétés mécaniques globales de la pièce. Le protocole recommandé consiste à placer la pièce dans un four à 70–95 °C pendant 30 à 60 minutes, puis à la laisser refroidir lentement à l’air libre, sans choc thermique. Ce traitement convient particulièrement aux pièces mécaniques soumises à la fatigue ou à des tractions répétées, lorsque la cohésion inter-couches conditionne la durée de vie en service.
Le nylon imprimé en FDM présente des stries visibles entre les couches, difficiles à poncer sur les formes fines ou flexibles. Une résine époxy appliquée en couche mince lisse efficacement la surface avant peinture. La peinture directe reste possible sur un nylon sec et dépoussiéré, avec une couche d’accroche adaptée aux thermoplastiques.
Pour les pièces dont l’aspect de surface est secondaire, comme les engrenages, les paliers ou les guides internes, aucun post-traitement de finition n’est nécessaire au-delà du recuit thermique. Pour imprimer du nylon de façon fiable, séchez le filament, stabilisez la température et validez les paramètres dès la phase de prototypage. Le bon matériau pour le bon usage reste déterminant.
Le séchage du filament nylon se fait entre 70 et 80 °C pendant 6 à 12 heures, dans un four à convection ou un séchoir à filament dédié. Le PA6 peut absorber plus de 3 % d’humidité : le cycle complet de 12 heures est donc souvent nécessaire. Le nylon PA12, moins sensible avec une absorption inférieure à 0,5 %, peut généralement rester 6 à 8 heures en séchage. Rangez ensuite la bobine sans attendre dans un bac hermétique avec des dessiccants actifs, afin de limiter la réabsorption.
Pour imprimer en nylon, l’imprimante doit disposer d’un hotend capable d’atteindre au minimum 250 à 270 °C en continu, ainsi que d’un plateau chauffant montant à 80 °C ou plus. Une enceinte fermée est fortement recommandée, surtout avec du PA6 : elle stabilise la température ambiante et réduit le risque de warping. Pour un nylon renforcé en fibre de carbone ou de verre, prévoyez une buse en acier trempé ou en rubis, car ces charges sont abrasives.
Le nylon ESD, conçu pour la dissipation électrostatique, intègre des charges conductrices qui évacuent les charges accumulées sans provoquer d’arc. Il convient aux environnements sensibles aux décharges électrostatiques, notamment l’électronique, les semi-conducteurs et les équipements de précision. À l’inverse, le nylon PA12 standard est un isolant électrique. Ces deux grades reposent sur une base polyamide et utilisent des réglages d’impression proches, mais le nylon ESD demande généralement une buse résistante à l’abrasion.