
Mon panier
VideVotre panier est vide.
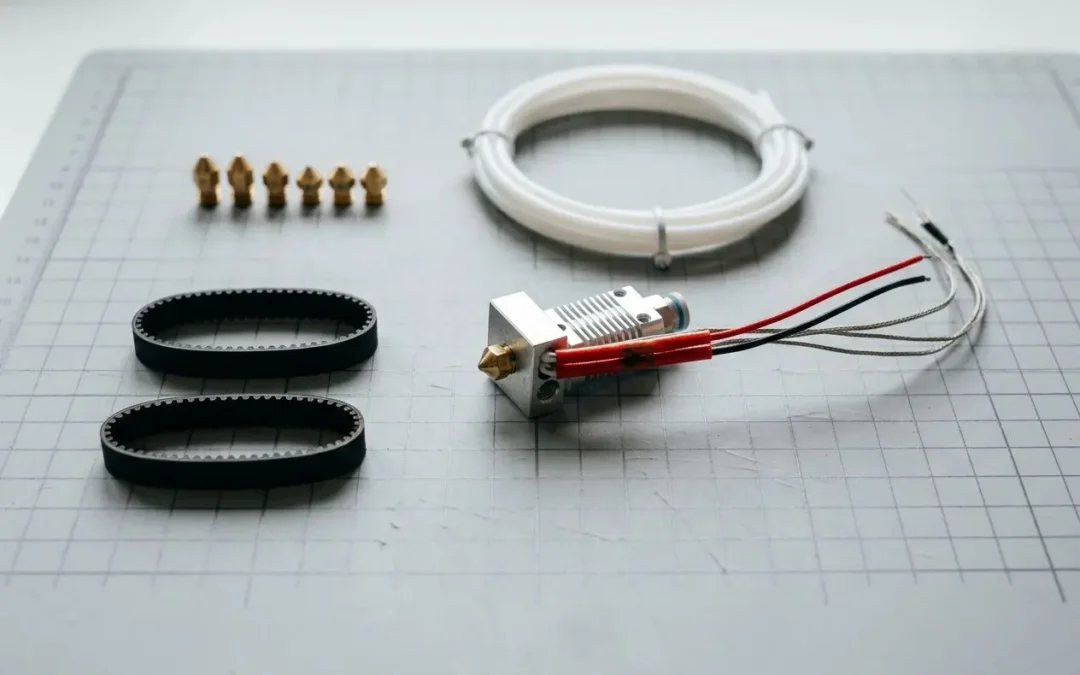
Réparer une imprimante 3D commence par identifier la bonne pièce de rechange. Ce guide présente les composants les plus courants, les signes d’usure à surveiller et les matières adaptées lorsqu’une pièce plastique doit être recréée sur mesure.
Avant toute commande, vérifiez la compatibilité. Une référence peut dépendre d’une marque, d’une série ou d’un modèle précis. La fiche produit permet de contrôler le filetage, les dimensions et le montage, afin d’éviter un retour ou un délai supplémentaire. Pour les composants standardisés, la fabrication de pièces de rechange par impression 3D constitue une solution lorsque les pièces d’origine ne sont plus disponibles. Le service d’Abeille 3D propose aussi le service d’impression 3D sur mesure pour recréer une pièce à partir d’un fichier ou de mesures.
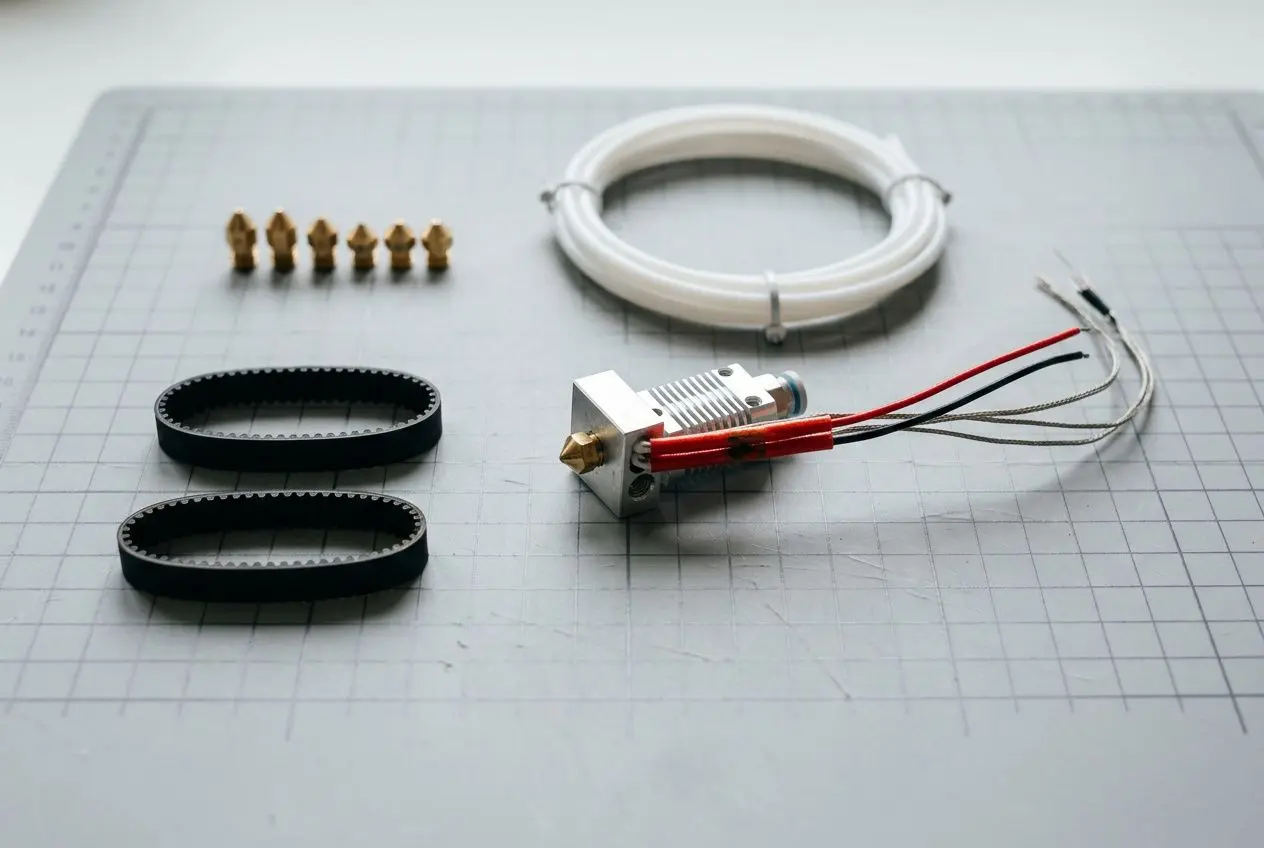
Les systèmes d’extrusion ne sont pas interchangeables sans contrôler le filetage et le format. Une pièce détachée pour imprimante 3D Creality utilise souvent un montage MK8, tandis qu’un système E3D V6 repose sur un standard différent. Le diamètre, le pas de vis et la longueur de gorge varient selon le montage. Une erreur de référence peut empêcher l’assemblage ou provoquer une fuite au niveau du bloc chauffant.
La buse laiton convient aux filaments courants comme le PLA, le PETG et l’ABS. Pour un filament chargé en fibres de carbone ou de verre, préférez une buse en acier trempé : elle résiste mieux à l’abrasion et conserve son diamètre de sortie, ce qui stabilise l’extrusion.
Une pièce pour imprimante 3D Ultimaker n’est pas forcément interchangeable d’une génération à l’autre. Un hotend conçu pour une Ultimaker S3 ne se monte pas nécessairement sur une Ultimaker 2+. La documentation du fabricant et le numéro de série restent les meilleurs repères avant l’achat. Ultimaker emploie également des buses en acier inoxydable pour les filaments compatibles avec le contact alimentaire, contrairement aux buses laiton standard.
Lorsque la référence est encore disponible, les pièces d’origine Ultimaker restent à privilégier pour conserver les cotes et le fonctionnement prévus. En complément, certains éléments plastiques, clips, guides de câbles, supports de plateau ou pièces de structure, peuvent être reproduits en impression 3D à partir d’un fichier CAO ou de mesures précises. Cette approche évite de dépendre du stock constructeur, notamment pour une courroie ou un support devenu difficile à trouver.
Le choix entre FDM et SLA dépend de la fonction de la pièce. Les composants robustes et volumineux, comme les carters ou les supports de courroie, conviennent bien au FDM. Les éléments fins avec des tolérances d’assemblage serrées, notamment certains clips de verrouillage ou guides de filament, tirent davantage parti de la précision SLA, qui atteint 0,015 mm. Le guide des filaments pour imprimante 3D présente les critères de sélection selon l’usage. Une fois le fichier validé, le service d’impression 3D sur mesure d’Abeille 3D accepte les formats STL, STEP et OBJ, jusqu’à 50 fichiers simultanément.
Une imprimante FDM prévient souvent avant la panne complète. Une extrusion irrégulière, des bruits inhabituels, un décalage de couches ou une mauvaise adhérence de la première couche orientent vers un composant précis. Identifier la cause limite les remplacements inutiles et réduit l’arrêt de la machine.
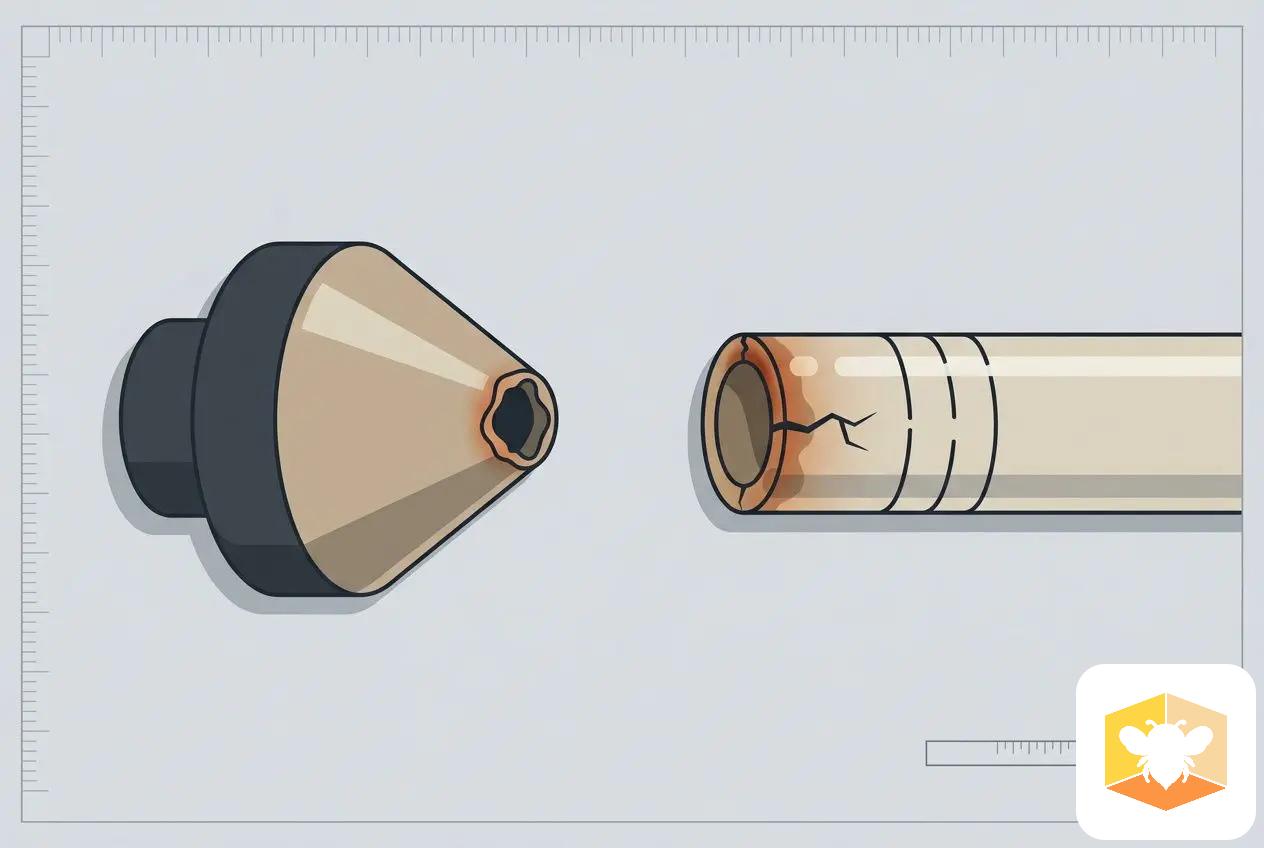
La buse est le consommable qui s’use le plus régulièrement sur une imprimante FDM. Un débit irrégulier, des rayures sur la première couche ou des sous-extrusions répétées indiquent une buse usée ou partiellement bouchée. Avec une buse laiton, l’orifice s’use plus rapidement lorsque le filament contient des fibres abrasives. Le hotend complet doit aussi être contrôlé si le bloc chauffant présente des dépôts ou une déformation visible.
Les heat breaks en inox, comme les formats M6 × 20 ou M6 × 26, doivent être remplacés par une référence identique à celle d’origine pour conserver l’alignement du hotend. Une chaussette isolante en silicone autour du bloc chauffant stabilise la température et protège les composants voisins.
Une courroie détendue provoque du ghosting : des échos et des ondulations apparaissent sur les parois. Contrôlez sa tension, ainsi que l’état des poulies et des roulements. Un roulement endommagé émet un bruit caractéristique et crée du jeu dans les déplacements de la tête. Pour refaire un support ou un guide devenu introuvable, une pièce imprimante 3D sur mesure en PETG convient à cet usage fonctionnel courant.
Le tube PTFE guide le filament de l’extrudeur vers le bloc chauffant. Il mesure généralement 2 × 4 mm pour un filament de 1,75 mm et 4 × 6 mm pour un filament de 2,85 mm. La chaleur et les frottements répétés le déforment progressivement, ce qui peut créer des bouchons difficiles à diagnostiquer. Le ventilateur de refroidissement doit être surveillé de la même manière : un bruit ou un ralentissement annonce une défaillance proche. Le remplacement dépend de la référence axiale ou radiale d’origine.
| Composant | Symptôme d’usure | Action recommandée |
| Buse | Sous-extrusion, rayures 1re couche | Remplacer selon le format MK8 / V6 et le matériau adapté |
| Tube PTFE | Bouchons récurrents, extrusion instable | Remplacer aux bonnes dimensions (2×4 ou 4×6 mm) |
| Courroie | Ghosting, décalages de couches | Retendre ou remplacer sur l’axe concerné |
| Ventilateur | Bruit, ralentissement, surchauffe | Remplacer selon le format axial ou radial et la tension |
| Roulement | Bruit mécanique, jeu dans les axes | Remplacer par la référence exacte d’origine |
Le plateau chauffant est une pièce d’usure souvent négligée. Sa surface se dégrade à cause des retraits répétés, des nettoyages fréquents et des cycles thermiques. Le verre offre une excellente planéité et résiste bien à la déformation lorsqu’il est chauffé, mais son adhérence limitée peut nécessiter un adhésif selon le filament. Le PEI fournit, à l’inverse, une adhérence fiable sur la plupart des matériaux sans préparation supplémentaire.
Les plateaux en verre carborundum associent une planéité inférieure à 0,15 mm, une forte adhérence à chaud et un retrait facile après refroidissement. Ils demandent toutefois un plateau chauffé à au moins 50 °C, contrairement à certains revêtements PEI utilisables à froid. Avant toute réparation ou remplacement, vérifiez les dimensions et le système de fixation : les pinces peuvent être propres à une série donnée, notamment sur les imprimantes Ultimaker.
Certaines pièces disparaissent des catalogues avant la fin de vie des machines. Clips cassés, carters fissurés ou supports de guide de câble peuvent être recréés en impression 3D dès qu’une mesure ou un fichier est disponible. La fabrication additive à la demande évite alors le moule et le stockage de pièces peu demandées. L’armée de Terre l’a déjà intégrée à son soutien opérationnel : les pièces de rechange imprimées en 3D sont produites en mini-série via une chaîne numérique sécurisée.
Une pièce exposée à la chaleur, à l’humidité, aux frottements ou aux chocs ne demande pas le même matériau qu’un simple carter de protection. Des fichiers de modèles 3D pour imprimante sont disponibles sur des plateformes communautaires, mais toute pièce pour imprimante 3D téléchargée doit être contrôlée : cotes, ajustement et compatibilité avec la machine. Ce choix de matériau conditionne directement la fiabilité de la réparation.
Les carters, guides, clips et supports figurent parmi les pièces plastiques les plus souvent reproduites. Leur fonction est mécanique, mais rarement critique : ils doivent tenir, supporter quelques chocs et parfois résister à une chaleur modérée près du bloc chauffant. Le matériau se choisit donc selon ces conditions d’usage.
Le taux de remplissage influence aussi la résistance finale. Un remplissage de 50 % convient à la plupart des pièces fonctionnelles de structure, tandis que 100 % se réserve aux composants fortement sollicités mécaniquement. Pour un carter ou un support léger, 20 % suffit généralement et réduit la matière consommée, avec jusqu’à 50 % d’économie par rapport à un remplissage complet.
Lorsqu’un fichier CAO existe, il peut être déposé directement sur la page de fabrication de pièces sur mesure d’Abeille 3D afin d’obtenir un prix instantané. Les formats acceptés comprennent STL, OBJ, 3MF et STEP, entre autres, avec jusqu’à 50 fichiers transmis simultanément. Trois délais sont proposés selon l’urgence de la réparation. Sans fichier, Abeille 3D peut modéliser une géométrie simple à partir d’un plan, d’un croquis ou de photos.
Pour une forme plus complexe, le scan 3D permet de reconstruire fidèlement une pièce usée ou cassée avant fabrication. Cette méthode convient notamment aux pièces détachées pour imprimantes 3D lorsque le fichier d’origine n’est plus accessible auprès du constructeur. Une fois la pièce validée, le fichier numérique devient un stock permanent : la production peut être relancée à l’unité, sans délai d’approvisionnement ni minimum de commande. Des remises automatiques s’appliquent dès cinq exemplaires commandés.
Deux solutions sont possibles. Pour un composant standard, comme une buse ou un tube PTFE, la vérification du format et du filetage sur la fiche produit permet généralement de trouver un équivalent. En revanche, lorsqu’il s’agit d’un carter, d’un clip, d’un support ou d’un guide en plastique qui n’est plus au catalogue, la reproduction en 3D reste souvent envisageable.
Abeille 3D peut alors modéliser la pièce à partir d’un croquis, de photos ou de mesures manuelles, puis la fabriquer à l’unité en FDM ou en SLA. Le procédé dépend de la fonction et des tolérances attendues. Cette pièce de rechange peut assurer un usage durable ou dépanner provisoirement, le temps de retrouver la référence d’origine.
Les pièces détachées pour imprimante en plastique sont de bonnes candidates lorsqu’elles ne subissent ni température élevée ni contrainte électrique. Il peut s’agir de carters, de supports de plateau, de clips, de guides de filament, de protections de câbles, de poignées ou de bras de guidage.
À l’inverse, les composants métalliques complexes, comme les heat breaks en inox, les cartouches chauffantes ou les engrenages d’entraînement en acier, doivent être remplacés par des pièces d’origine. La charge mécanique, la température maximale, la précision d’assemblage et la durée d’usage orientent le choix du procédé et de la matière. Le guide des matériaux d’Abeille 3D aide à sélectionner le matériau adapté.
La différence se joue sur le filetage, la longueur et le contact avec le heat break. Une buse MK8 possède un filetage M6 court et se monte sur des blocs chauffants de format Creality ou compatibles. Une buse E3D V6 suit un autre standard : son heat break s’intègre à la gorge froide, ce qui modifie la géométrie complète du hotend.
Ces deux systèmes ne sont donc pas interchangeables sans remplacer le bloc chauffant et le heat break associés. Avant de commander, vérifiez la référence exacte de l’extrudeur, notamment sur une imprimante Ultimaker. Cette précaution évite un montage impossible et préserve l’étanchéité thermique du hotend.