
Mon panier
VideVotre panier est vide.
Obtenir une pièce issue de l’impression 3D de qualité alimentaire demande d’examiner davantage que le seul nom du plastique. Ce guide présente les exigences réglementaires européennes, les matériaux à considérer, le risque lié à la porosité et les solutions de finition disponibles.
La conformité alimentaire d’une pièce imprimée en 3D repose sur une chaîne complète : formulation documentée du polymère, procédé de fabrication maîtrisé, finition adaptée et cohérence entre la pièce et son usage réel.
La nature de l’aliment, la durée de contact, la température et les conditions de nettoyage entrent toutes en compte.
Un filament de qualité alimentaire certifié ne garantit pas, à lui seul, qu’une pièce imprimée sera apte au contact alimentaire.
Dès que des pigments, stabilisants ou additifs sont ajoutés au filament alimentaire, chaque substance doit faire l’objet d’une validation distincte. La traçabilité doit couvrir toute la chaîne, du lot de matière vierge jusqu’à l’emballage du produit fini. Cette traçabilité permet de démontrer la conformité en cas d’alerte sanitaire.
En France et dans l’Union européenne, le règlement EC 1935/2004 impose un principe d’inertie : un matériau destiné au contact alimentaire ne doit ni céder de constituants dangereux ni modifier la composition ou les propriétés organoleptiques des aliments. Pour les plastiques, le règlement (UE) n° 10/2011 établit une liste positive des monomères, substances de départ et additifs autorisés.
Ce cadre européen s’applique à toute pièce destinée au marché français. Les normes FDA peuvent apporter une référence complémentaire, mais elles ne remplacent pas les exigences européennes.
La conformité s’évalue toujours pour un usage précis. Un matériau conforme à un contact bref avec un aliment sec et froid peut ne pas convenir à un contenant exposé plusieurs heures à un aliment gras et chaud.
Des tests de migration en laboratoire vérifient que la Limite de Migration Globale, fixée à 10 mg/dm², n’est pas dépassée. Ils contrôlent aussi les Limites de Migration Spécifiques applicables à certaines substances, exprimées en mg/kg d’aliment. La Déclaration de Conformité du fabricant du polymère permet d’établir qu’un matériau est certifié et apte à l’usage prévu.
En impression 3D FDM, tous les matériaux ne conviennent pas au contact alimentaire. Le choix du bon matériau dépend de sa tenue thermique, de sa résistance chimique, de la porosité de la pièce une fois imprimée et de la documentation portant sur la formulation complète du filament. Un polymère de base conforme ne suffit pas si ses additifs ne sont pas couverts.
Le PLA naturel non pigmenté bénéficie du statut GRAS de la FDA et peut être conforme au règlement (UE) n° 10/2011, mais seulement dans sa formulation pure, sans colorant ni additif non validé. Cette distinction est importante pour choisir un filament alimentaire Bambulab : une mention de conformité peut concerner le polymère de base sans couvrir tous les composants du produit. La Déclaration de Conformité du fabricant doit donc être vérifiée avant tout contact alimentaire.
En pratique, un PLA naturel documenté peut convenir à des contacts froids avec des aliments secs, si la durée d’exposition reste brève. Une pièce imprimée avec un remplissage élevé et une faible hauteur de couche présente moins d’interstices, sans devenir pour autant assimilable à une pièce moulée. Pour les autres usages, mieux vaut retenir un matériau offrant une meilleure tenue thermique et chimique, avec une formulation documentée selon les exigences européennes.
L’origine végétale et le caractère recyclable du PLA ne constituent pas une garantie de sécurité. La conformité alimentaire repose sur une certification adaptée, des tests de migration et une documentation formelle, et non sur la seule nature de la matière première. La surface et le procédé d’impression restent également déterminants pour limiter le risque de rétention.
Le PETG certifié offre une meilleure résistance mécanique que le PLA et une tenue thermique d’environ 70 à 80 °C. Son adhésion intercouche supérieure contribue à obtenir une surface légèrement plus dense, ce qui élargit certains usages possibles. Cette option reste valable uniquement si le filament de qualité alimentaire retenu est bien celui utilisé pour la fabrication.
Le PP présente une excellente inertie chimique et peut résister jusqu’à environ 100 °C. Il devient pertinent lorsque la pièce doit supporter des graisses, des acides ou des températures plus élevées. Parmi les matières FDM, le PP et le PETG sont généralement les plus adaptés à un contact alimentaire, sous réserve d’une formulation documentée.
Le prix d’une imprimante 3D alimentaire destinée à un professionnel, ou celui d’un service de fabrication externalisé, dépend surtout de la documentation du matériau et des finitions nécessaires. Le PA nylon peut aussi offrir une bonne résistance chimique et thermique selon son grade, mais il absorbe l’humidité et ses versions standards ne sont pas systématiquement certifiées.
À l’inverse, les filaments composites chargés en fibres de carbone ou de verre, ainsi que les filaments Silk, Marble ou métalliques, doivent être écartés sans documentation couvrant toute leur formulation. Les charges abrasives et les additifs non certifiés peuvent représenter un risque réel de migration vers les aliments.
Un filament alimentaire ne se définit pas uniquement par un polymère de base inscrit sur une liste positive. La certification doit couvrir la formulation complète : polymère, pigments, stabilisants, plastifiants et autres additifs. Un filament certifié pour le contact alimentaire fournit les éléments prouvant que chaque composant a été évalué selon les exigences du règlement (UE) n° 10/2011 ou d’une norme équivalente reconnue en Europe.
Sans ces documents, la conformité de la pièce finie ne peut pas être établie. Un filament de qualité alimentaire destiné à des contacts répétés ou prolongés exige des justificatifs renforcés.
Pour un projet destiné au contact alimentaire, Abeille 3D recommande un devis accompagné afin d’identifier la matière documentée disponible et les limites d’utilisation applicables. Le guide des matériaux présente les options disponibles en FDM et en SLA, mais la validation d’une impression alimentaire doit toujours s’appuyer sur l’usage précis, les conditions de contact et les documents du fabricant.
Choisir le bon matériau est nécessaire, mais cela ne suffit pas. La sécurité d’une pièce imprimée en 3D destinée au contact alimentaire dépend aussi de sa fabrication : hauteur de couche, taux de remplissage, géométrie, propreté de l’équipement et traçabilité du processus. Ces paramètres influencent la porosité de la pièce et, par conséquent, le risque bactériologique ou chimique.
En FDM, le filament extrudé se dépose en couches successives qui ne se soudent jamais parfaitement. Des micro-interstices apparaissent alors, avec une profondeur proportionnelle à la hauteur de couche. Privilégiez dans ce cas une géométrie sans creux et un taux de remplissage maximal.
La migration correspond au transfert de microparticules du matériau imprimé vers l’aliment pendant le contact. Elle augmente avec la durée d’exposition et dépend de la nature de l’aliment : un produit gras ou acide favorise davantage ce transfert qu’un aliment sec et froid. Réduire la durée de contact et choisir un matériau présentant une bonne inertie chimique permet de limiter ce risque.
Une buse standard en laiton peut contenir du plomb, susceptible de contaminer le filament en fusion pendant l’extrusion. Vérifiez la composition exacte de la buse lors de l’achat : certains modèles en laiton plaqué contiennent toujours du plomb en surface. Pour les résines SLA, demandez au fabricant une fiche technique spécifiant la conformité au contact alimentaire avant toute utilisation.
La conception de la pièce détermine aussi la qualité du nettoyage. Une géométrie simple, sans angles rentrants profonds ni cavités fermées, facilite le passage de l’eau et du produit nettoyant sur toutes les surfaces en contact avec l’aliment. Pensez à supprimer les contre-dépouilles et à prévoir des rayons de courbure supérieurs à 3 mm pour faciliter le nettoyage.
Une pièce imprimée en 3D peut convenir à un usage alimentaire dans des conditions précisément définies. La conception, le matériau, la fabrication et la finition doivent être évalués ensemble. Pour le PLA, vérifiez la présence d’une certification alimentaire sur la fiche technique, comme la conformité FDA ou UE 10/2011.
Une pièce sortie d’une imprimante 3D FDM présente une surface marquée par les couches successives. Pour un usage alimentaire, cette surface doit être traitée afin de limiter la porosité, de faciliter le nettoyage et, selon l’application, d’améliorer l’étanchéité.
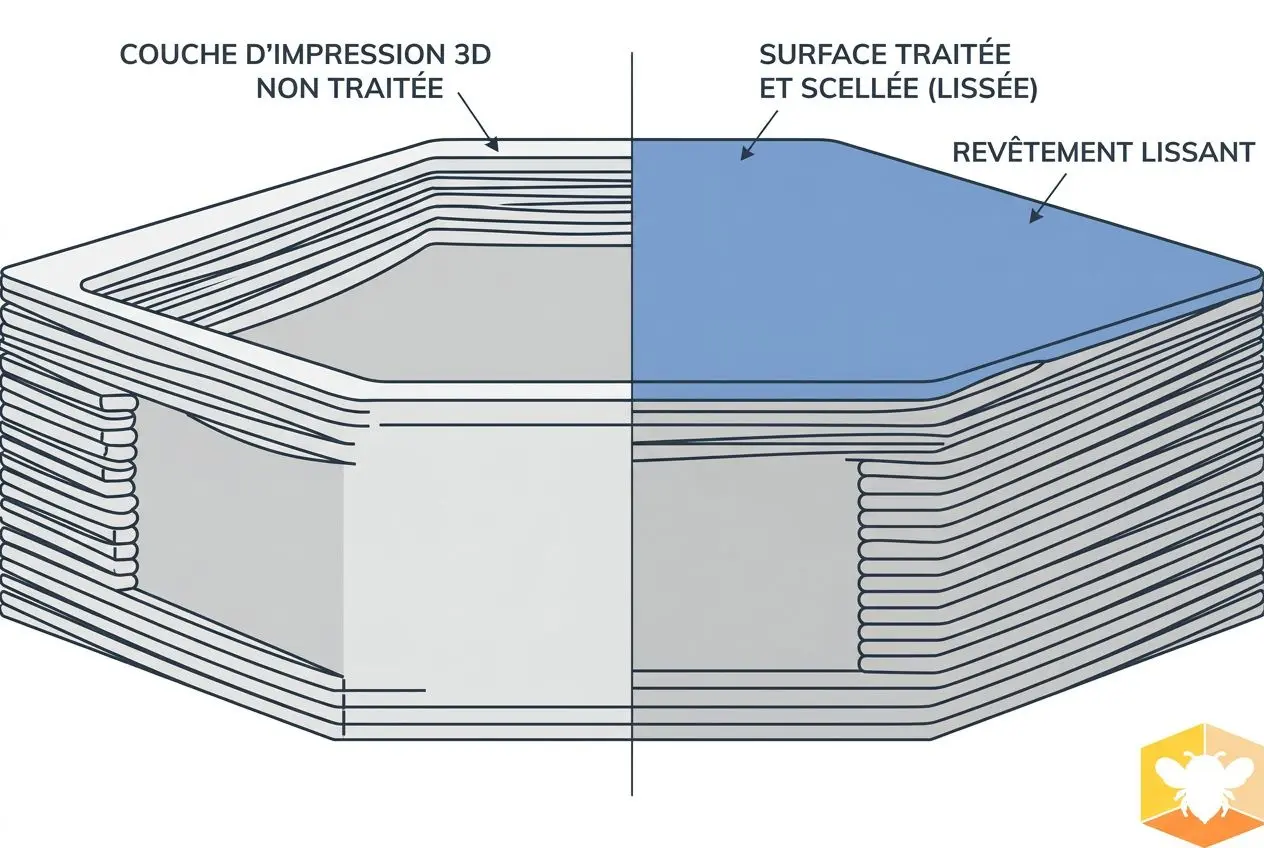
Le fonctionnement d’une imprimante 3D alimentaire explique l’importance d’une finition de surface : le filament est déposé couche par couche, et chaque interface peut devenir une zone poreuse. La porosité se réduit d’abord grâce aux paramètres d’impression, notamment une faible hauteur de couche et un remplissage élevé, puis grâce au traitement appliqué après l’impression.
Les lavages répétés, les chocs thermiques et l’usure mécanique peuvent détériorer la protection et rendre la surface imprimée à nouveau poreuse. Sa durée de vie doit être intégrée au choix du matériau et son état contrôlé régulièrement pendant l’utilisation.
Le nettoyage d’un objet imprimé destiné à un usage alimentaire demande de la prudence. Les méthodes prévues pour les ustensiles conventionnels ne conviennent pas toujours aux thermoplastiques imprimés.
La peinture proposée par Abeille 3D ne doit jamais être appliquée sur une zone en contact direct avec des aliments sans confirmation explicite de sa conformité alimentaire. De même, pour un produit exposé durablement à des aliments humides ou à des lavages fréquents, le PLA ou un autre matériau imprimé peut convenir comme prototype ou modèle de validation. Son usage régulier exige une validation sanitaire formelle adaptée aux conditions réelles.
Confier la fabrication d’une pièce destinée au contact alimentaire demande une préparation précise. Le procédé, le matériau, la géométrie, la finition et l’usage réel doivent être définis avant la production. Par rapport à une commande standard, un projet alimentaire exige davantage de documentation et une vérification technique à chaque étape.
La nature du contact alimentaire détermine les exigences applicables. En pâtisserie, une imprimante 3D peut produire des emporte-pièces, des gabarits de découpe ou des éléments de présentation destinés à un contact bref avec des préparations froides ou sèches. Ces usages sont moins contraignants que celui de contenants exposés à des aliments chauds ou gras.
Une fois l’usage établi, le choix entre FDM et SLA se précise. Les volumes maximaux disponibles chez Abeille 3D sont de 80 × 80 × 100 cm en FDM et de 29 × 15,5 × 40 cm en SLA. La dimension ne suffit toutefois pas : le procédé influence la densité de surface et les finitions compatibles avec un contact alimentaire.
Plusieurs formats peuvent être transmis pour lancer la fabrication : STL, OBJ, 3MF, PLY, STEP, STP ou ZIP. Jusqu’à 50 fichiers peuvent être déposés dans une archive ZIP. Sans fichier 3D, un plan, un croquis, des photos ou une description du besoin suffisent pour engager l’étude de faisabilité. Abeille 3D peut alors prendre en charge la modélisation à partir de ces éléments.
Pour une pièce destinée au contact alimentaire, le devis accompagné est le format le plus pertinent. Il permet de préciser l’usage, de vérifier les matières disponibles et leurs certifications, puis d’intégrer les paramètres utiles : procédé, matériau documenté, finition, hauteur de couche et taux de remplissage. Ces décisions influencent directement la conformité de la pièce et son coût final.
Le prix d’une pièce alimentaire imprimée dépend de ses dimensions, de sa géométrie, du procédé choisi, de la matière, des finitions, de la quantité et du délai. Pour une fabrication en série, des remises automatiques s’appliquent dès cinq exemplaires, jusqu’à 30 % à partir de 500 pièces.
Abeille 3D propose un devis d’impression 3D instantané pour les fichiers prêts à l’emploi. Un devis accompagné convient aux projets qui nécessitent une analyse technique, notamment pour les applications alimentaires. La livraison est gratuite en France et une facture avec TVA est émise pour chaque commande. Les entreprises peuvent aussi transmettre un bon de commande afin de simplifier le traitement administratif.
Le PLA naturel non pigmenté peut être conforme au règlement (UE) n° 10/2011 lorsqu’il est utilisé dans sa formulation pure. Sa résistance thermique reste toutefois limitée : la déformation peut commencer dès environ 55 °C. Ce matériau convient donc surtout aux contacts brefs avec des aliments froids ou secs. Chaque additif, pigment ou stabilisant doit être validé séparément. Le PLA Pro proposé par Abeille 3D ne dispose pas d’une certification alimentaire explicite dans les données disponibles ; son usage pour le contact alimentaire doit être confirmé au cas par cas, dans le cadre d’un devis accompagné.
Le PETG peut être certifié FDA et conforme au règlement CE 1935/2004. Il fait ainsi partie des matériaux couramment envisagés pour un contact alimentaire en impression 3D FDM. Sa tenue thermique, d’environ 70 à 80 °C, et sa résistance mécanique le rendent plus polyvalent que le PLA. La certification concerne toutefois le polymère dans une formulation précise : un filament PETG coloré ou additivé ne bénéficie pas automatiquement des mêmes garanties. Vérifiez la Déclaration de Conformité du fabricant avant toute application alimentaire.
Pour une pièce alimentaire, le devis accompagné est la démarche à privilégier quand les contraintes d’usage sont précises. Décrivez l’usage réel de la pièce, la nature de l’aliment, la durée de contact, la température et la fréquence de nettoyage ; joignez également un fichier ou un croquis si possible. Abeille 3D pourra ainsi étudier le procédé, le matériau documenté et les finitions compatibles avec les exigences alimentaires du projet. Sans fichier, un plan ou quelques photos suffisent pour commencer l’analyse. Contactez l’atelier via la page contact afin d’ouvrir votre demande.